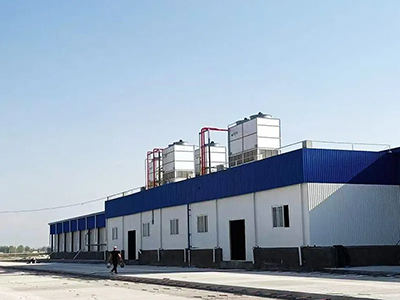
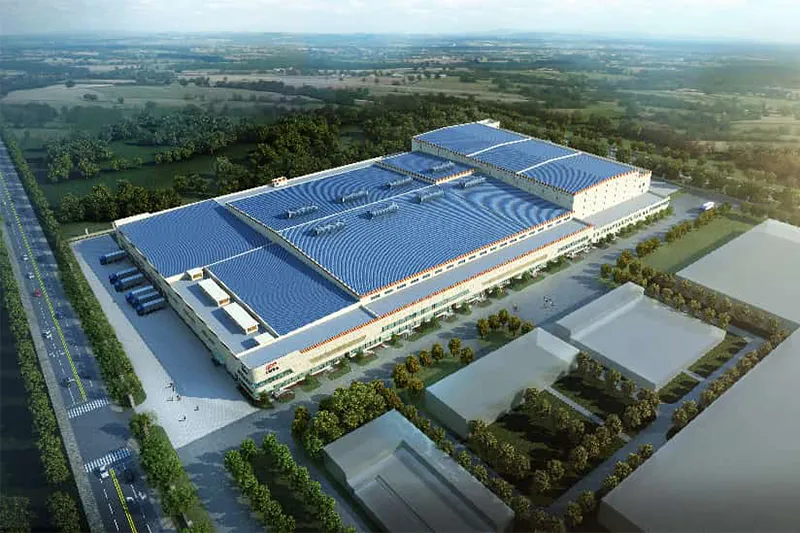
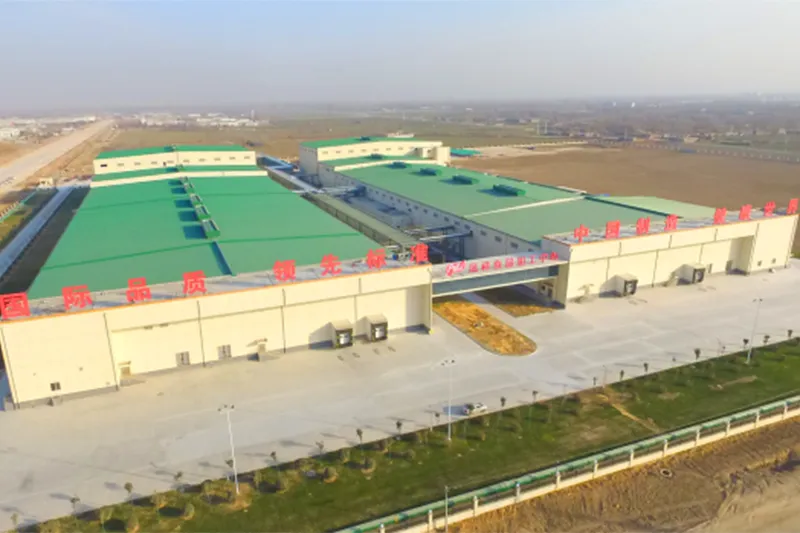
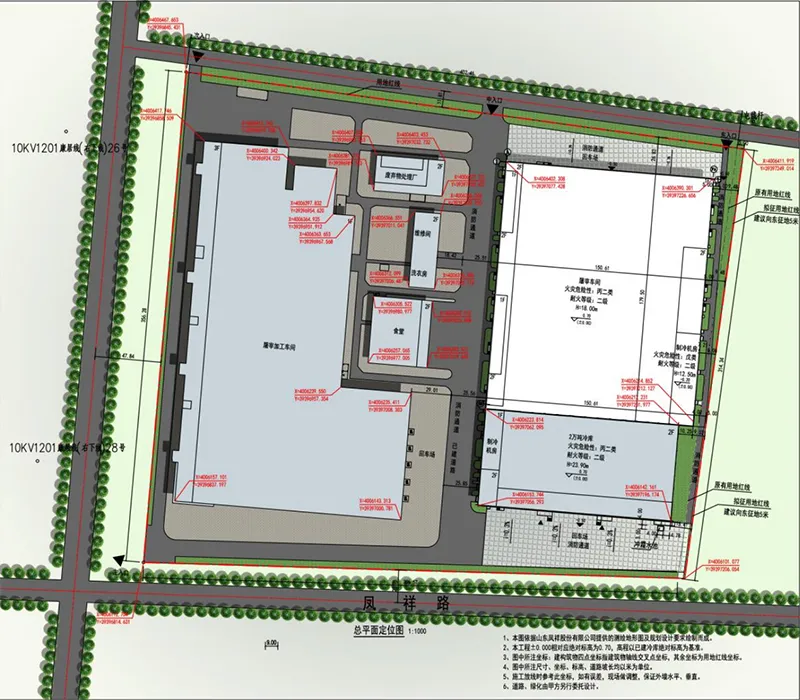
Le projet intégré d’élevage et de transformation de volailles de Shandong Fengxiang dispose d’une capacité annuelle d’abattage de 80 millions de volailles. Lors de la phase de planification, l’implantation du site a été conçue en tenant compte du terrain et des installations existants, afin de relier la réception des volailles vivantes et l’entreposage des produits finis aux infrastructures existantes de l’usine.
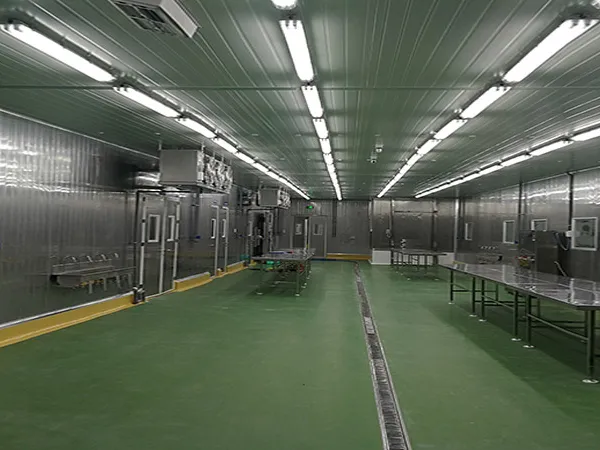
Les zones d’abattage de volailles, de traitement des sous-produits, de découpe et de surgélation ont été soigneusement organisées en zones fonctionnelles distinctes. Les flux de personnel et de matières, ainsi que les zones sales et les zones propres, ont également été entièrement séparés afin d’assurer l’hygiène et la sécurité alimentaires dès le début du processus de production.
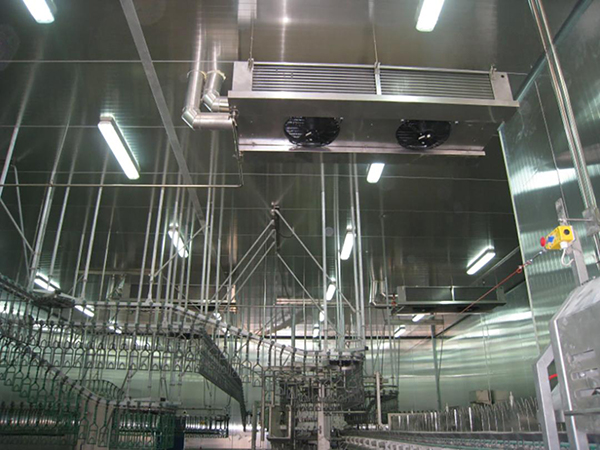
MOON-TECH a développé un atelier de production hautement automatisé, dans lequel les différentes étapes de transformation sont étroitement coordonnées, depuis l’accrochage des volailles, l’abattage et la saignée jusqu’au classement automatique, à la découpe et au retrait des pattes. La ligne intégrée d’abattage et de découpe contribue à améliorer l’efficacité globale de la production.
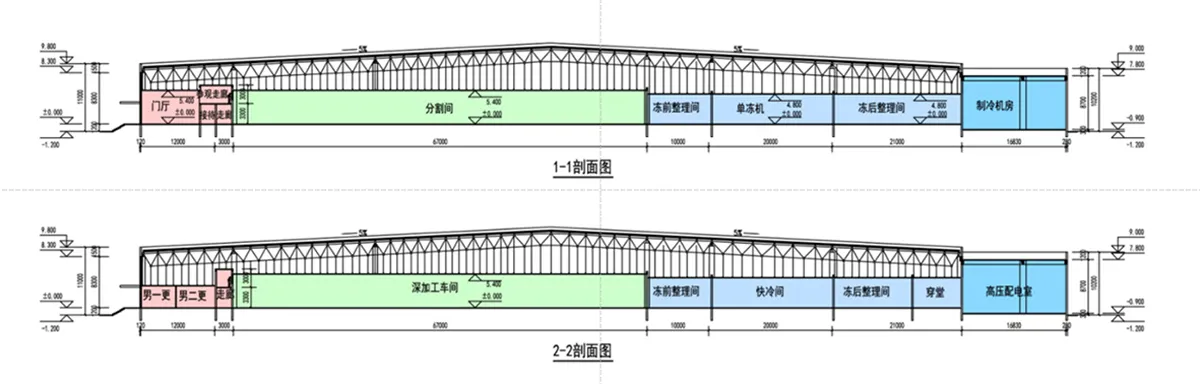
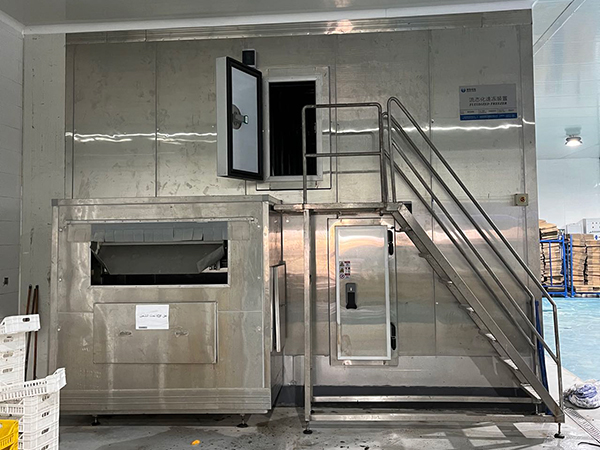
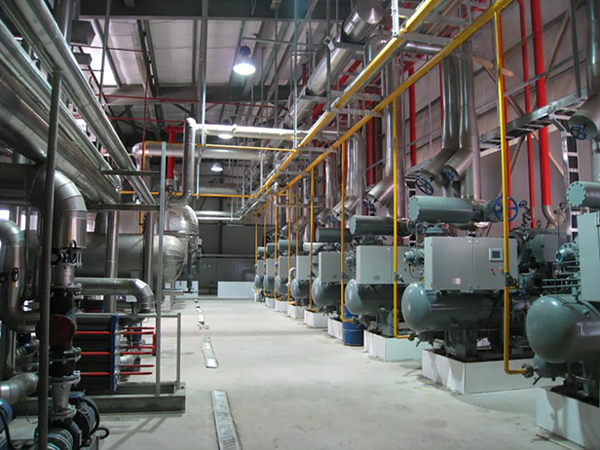
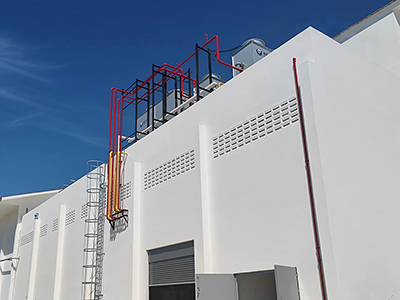
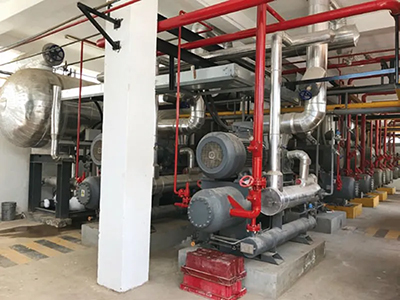
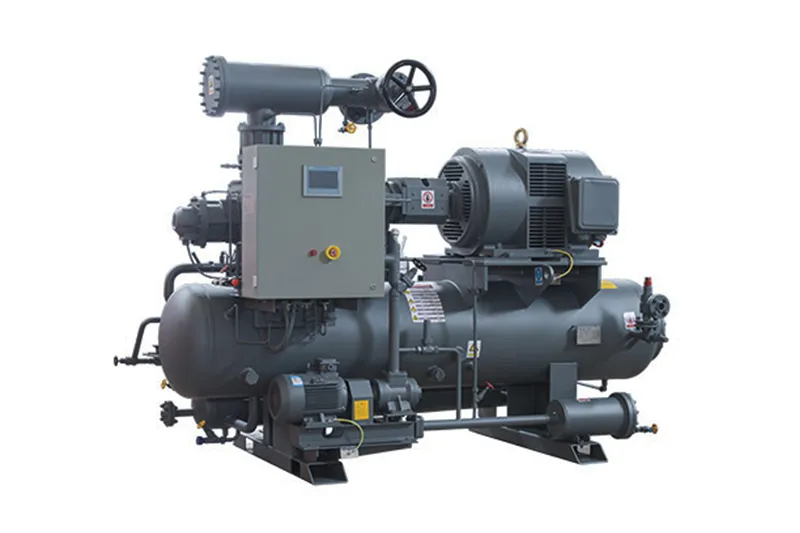
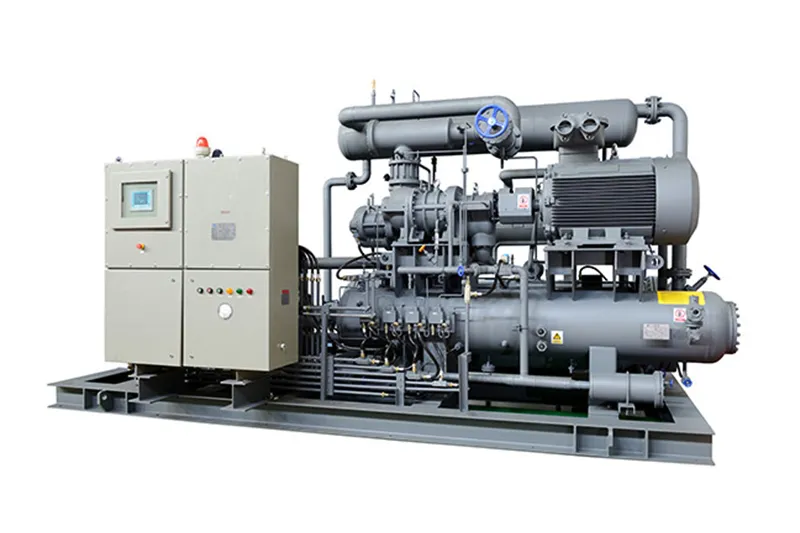
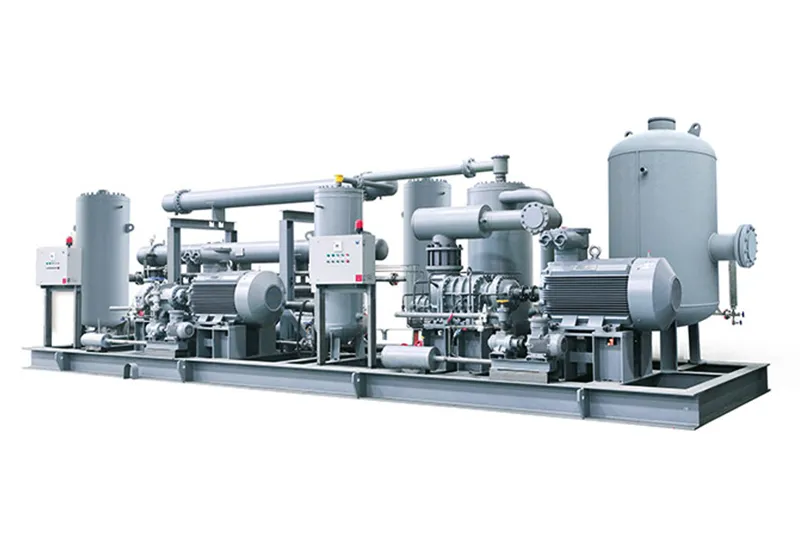
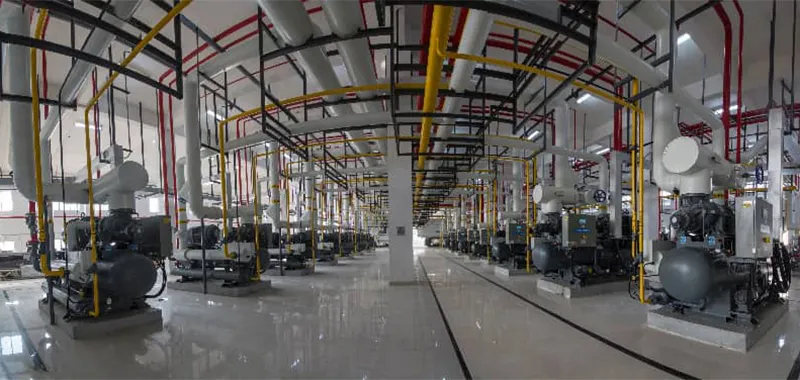
Le système frigorifique associe un système de réfrigération en cascade R507/CO₂ à un circuit à caloporteur secondaire et se divise en plusieurs circuits répondant aux différentes exigences du procédé : surgélation à -42 °C, refroidissement rapide à -20 °C, climatisation à -8 °C et eau glacée à -1 °C. Cette configuration multi-températures permet d’adapter précisément la puissance frigorifique aux besoins de refroidissement de chaque étape du procédé.
Le système répond également à la difficulté technique que représente la condensation du CO₂ à température ambiante. Non toxique et ininflammable, le CO₂ présente aussi des avantages importants en matière de sécurité dans les zones de transformation où le personnel est nombreux.
Les capacités EPC de MOON-TECH vont au-delà des équipements frigorifiques et englobent la gestion intelligente des systèmes. Notre système intelligent de gestion énergétique IEMC, développé en interne, collecte les données de procédé des circuits frigorifiques et établit des modèles mathématiques afin de permettre l’autodiagnostic du système et l’optimisation de la gestion énergétique.
Le système peut ajuster automatiquement le profil de production frigorifique en fonction de la tarification locale de l’électricité, afin de réduire les coûts d’exploitation.
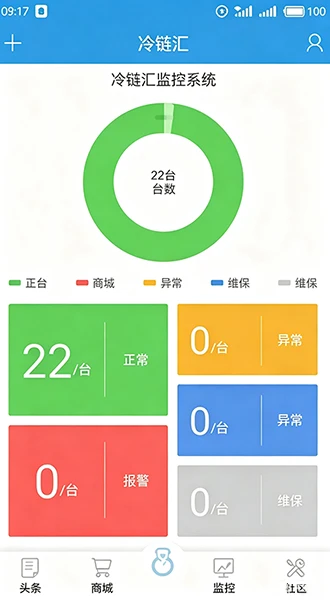
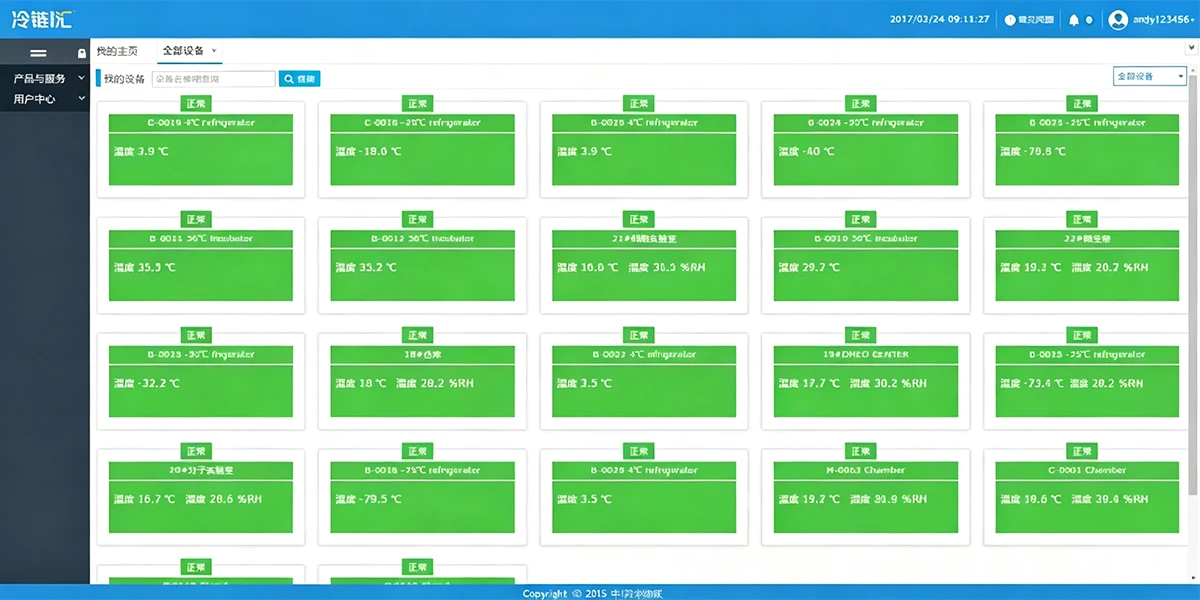
Pour les opérations en aval de stockage et de distribution, la technologie RFID permet un suivi complet des informations produit. Associé à un système de supervision intelligent et à une application mobile, le système frigorifique permet aux responsables de consulter à tout moment et où qu’ils soient l’état des équipements et les températures de stockage frigorifique, assurant ainsi la surveillance de la chaîne du froid depuis l’atelier de transformation jusqu’au transport.
Le projet intègre des mesures d’économie d’énergie et de protection de l’environnement à tous les niveaux. Grâce à un système intégré de chauffage et de refroidissement, la chaleur fatale du système frigorifique est récupérée et réutilisée pour chauffer l’eau de dégivrage et décongeler les matières premières, réduisant ainsi la consommation de vapeur.
La toiture de l’atelier est également conçue pour accueillir une production photovoltaïque décentralisée et des capteurs solaires thermiques, contribuant ainsi à l’exploitation bas carbone du projet.
En outre, le projet est conforme aux normes GMP et HACCP et utilise des équipements de désodorisation par photo-oxydation pour traiter l’air rejeté par l’atelier, contribuant à un processus de production plus propre, plus respectueux de l’environnement et conforme aux exigences applicables.